Zdzieranie farby przed badaniem spoiny to strata czasu. Prądy wirowe ECA czytają przez powłoki

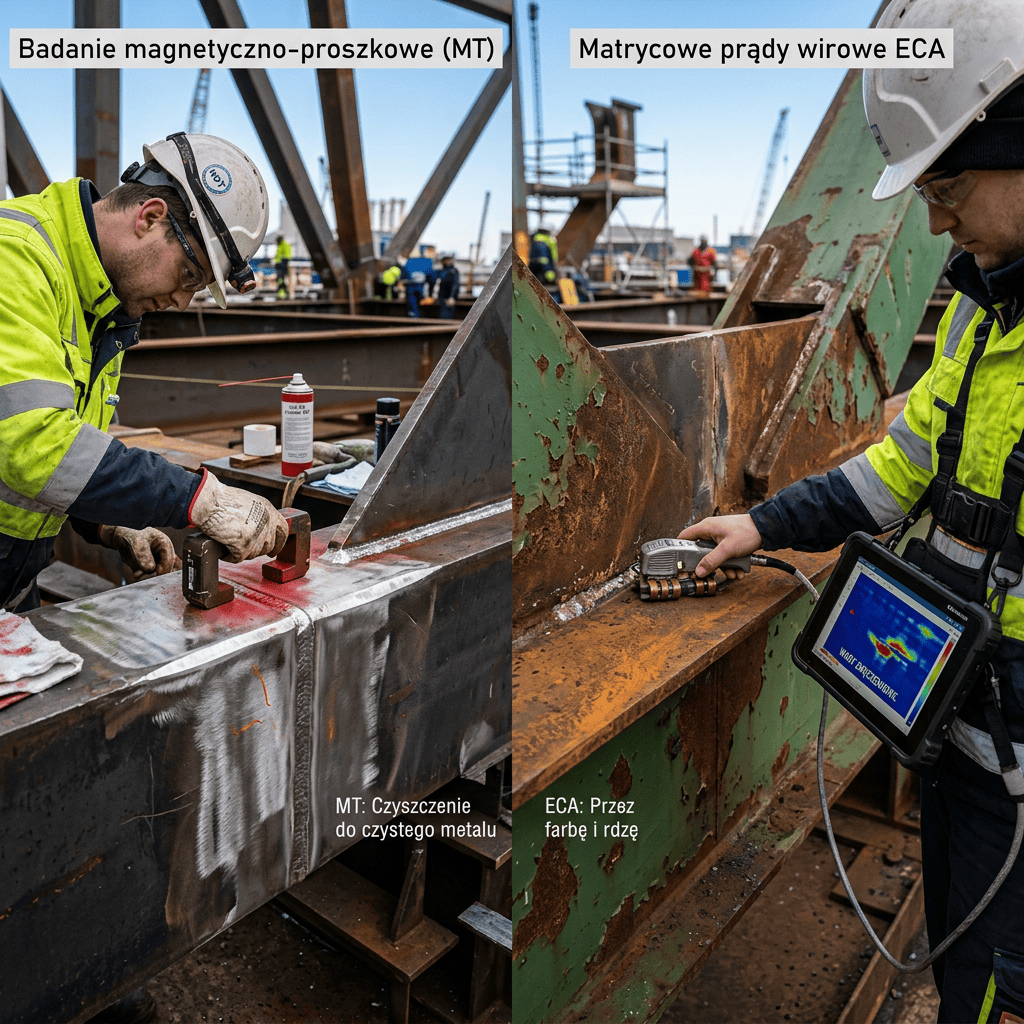
Wykonanie inspekcji spoiny bez szlifowania i użycia chemii
Kontrola czystości spoin spawalniczych na suwnicach, zbiornikach ciśnieniowych czy mostach rurociągów wymagała dotąd żmudnej procedury. Metoda magnetyczno-proszkowa (MT) albo penetracyjna (PT) nakazuje zeszlifować farbę do czystej stali, nałożyć zawiesinę, zbadać pod lampą UV, a potem znowu pomalować podłoże. Dwie godziny przygotowań dla kilku minut pomiaru.
Przemysł przechodzi na **Skanowanie Matrycowymi Prądami Wirowymi (ECA – Eddy Current Array)**.
Głowica pomiarowa zawiera mozaikę kilkudziesięciu miniaturowych cewek wzbudzających i odbiorczych elastycznie dopasowujących się do kształtu spoiny. Głowica indukuje w stali lokalne prądy wirowe. Jeśli w spoinie występuje pęknięcie zmęczeniowe – przebieg linii prądowych zostaje zakłócony.
Kluczowa zaleta: Indukcja prądów wirowych działa bezproblemowo przez warstwę farby, podkładu antykorozyjnego czy izolacji o grubości nawet 2–3 mm. Diagnosta po prostu przesuwa samą sondę po pomalowanej spoinie i na ekranie w czasie rzeczywistym otrzymuje dwuwymiarową mapę (C-scan) pęknięć z podaną dokładną głębokością szczeliny.
Opracowano na podstawie wytycznych Olympus / Evident NDT, Eddify Technologies oraz norm ISO 17643 w badaniach prądowo-wirowych.

Author: INTEGRATORPRZEMYSŁOWY.PL